Artykuł sponsorowany
Projekt detalu pod obróbkę tokarską w serii bez zbędnych poprawek
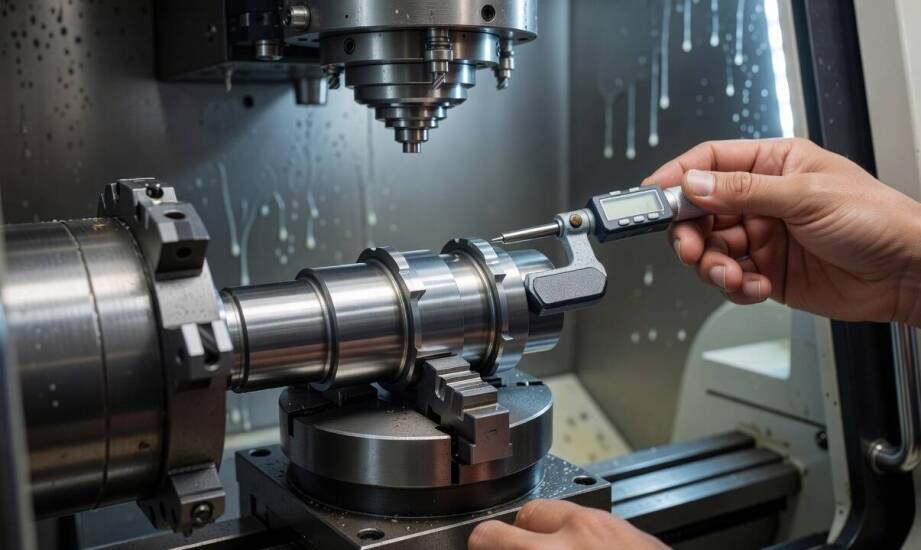
W produkcji seryjnej to geometria detalu decyduje o liczbie poprawek i dodatkowych mocowań, a nie sam proces obróbki skrawaniem. Części zaprojektowane bez uwzględnienia specyfiki maszyny wymagają nieustannych interwencji technologicznych. Skomplikowane bryły często wymuszają zatrzymanie wrzeciona, obrócenie surowca i ponowne ustawienie punktów odniesienia. Taka sytuacja wyraźnie wydłuża cykl produkcyjny, potęguje ryzyko wystąpienia błędów i podnosi koszty całej partii. Zrozumienie mechaniki cięcia pozwala uniknąć wąskich gardeł już w momencie tworzenia modelu przestrzennego. Przeniesienie ciężaru z poprawek maszynowych na solidny etap projektowania stanowi fundament nowoczesnej obróbki metali.
Przeczytaj również: Jakie są konsekwencje prawne separacji przed rozwodem w Gdańsku?
Jakie cechy kształtu wymuszają dodatkowe operacje?
Podcięcia, stopnie oraz bardzo cienkie ścianki należą do najczęstszych powodów powrotu elementu na maszynę w celu wykonania korekty. Podcięcia technologiczne zwykle wymagają zaprogramowania osobnych cykli lub użycia niestandardowych noży. Standardowe kody numeryczne nie zawsze potrafią płynnie obsłużyć takie wybrzuszenia, co wymusza ręczne dopisywanie fragmentów ścieżki narzędzia. Z kolei stopnie i nagłe zmiany średnic zmuszają operatora do zmiany punktu mocowania.
Przeczytaj również: Technika - tłumaczenia instrukcji obsługi, katalogów i specyfikacji technicznych
Cienkie ścianki generują silne drgania i odkształcenia materiału pod wpływem sił skrawania. Wartość graniczna zależy wprost od rodzaju obrabianego stopu, średnicy wyjściowej surowca i siły docisku szczęk. Smukłe przekroje zazwyczaj wykluczają bezpieczną obróbkę bez odpowiedniego podparcia, ponieważ cienki kołnierz potrafi zniekształcić się pod wpływem samego nagrzewania. Długie wysięgi od uchwytu powodują ugięcia oraz niebezpieczne bicie osiowe w trakcie obracania. Tolerancja na taki wysięg jest determinowana wewnętrzną sztywnością rdzenia. Jeśli długość znacząco przekracza średnicę, konieczne staje się zastosowanie podtrzymki lub dzielenie obróbki na mniejsze etapy.
Przeczytaj również: Jakie materiały najlepiej sprawdzają się w produkcji rożków na kwiaty doniczkowe?
Sztywność samego elementu bezpośrednio wpływa na powtarzalność wymiarową wyprodukowanej partii. Jeśli surowiec zostaje mocno wysunięty poza punkt chwytu, powstające na wolnym końcu wibracje drastycznie obniżają jakość powierzchni. Odpowiednio wczesne zaplanowanie systemu mocowań pozwala uniknąć awaryjnej zmiany strategii cięcia w trakcie realizacji zlecenia. W takich sytuacjach toczenie cnc wymaga niekiedy zastosowania zaawansowanych urządzeń z przeciwwrzecionem. Zwiększa to stabilność układu kinetycznego, ale równocześnie dokłada kolejny krok w procesie technologicznym, który inżynier musi uwzględnić w dokumentacji.
Planowanie bazowania pod cały ciąg technologiczny
Odpowiednie bazowanie technologiczne decyduje o tym, czy część zachowa zakładane wymiary po wyjęciu z uchwytu maszyny. Osiągnięcie restrykcyjnych pasowań wymiarowych jest w pełni możliwe. Wynik zależy jednak ściśle od właściwości plastycznych danego stopu oraz poprawnie obranych punktów odniesienia. Jeśli tolerancje kształtu i położenia nie uwzględniają naturalnych naprężeń zwalnianych po odpięciu szczęk, element traci swoją oryginalną geometrię. Wybór prawidłowych powierzchni bazowych gwarantuje powtarzalność w długich seriach produkcyjnych, co ma krytyczne znaczenie dla odbiorców z branży motoryzacyjnej czy wentylacyjnej.
Traktowanie obróbki skrawaniem jako odizolowanego zadania najczęściej prowadzi do nawarstwiania się błędów. Inżynierowie projektują element z myślą o całym ciągu produkcyjnym, określając naddatki pod frezowanie czy późniejsze łączenie detali. Firma Amstal realizuje produkcję elementów toczonych jako integralną część kompleksowej i wieloetapowej obróbki metalu. Ten zaawansowany proces obejmuje przejście od modelu CAD, przez obróbkę ubytkową, cięcie laserem, aż po dokładny montaż zespołów.
Właściwe zdefiniowanie tolerancji międzyoperacyjnych zapobiega kolizjom podczas przekazywania surowca pomiędzy stanowiskami roboczymi. Każda kolejna obrabiarka musi wiedzieć, względem jakiego punktu ma kontynuować zbieranie materiału. Wyeliminowanie zgadywania na tym etapie skraca czas przezbrajania i minimalizuje ryzyko powstawania braków w kolejnych fazach tworzenia produktu. Spójna dokumentacja łączy intencję projektanta z rzeczywistymi możliwościami parku maszynowego.
Detale projektowane od samego początku z myślą o pełnym łańcuchu technologicznym sprawiają najmniej problemów na hali produkcyjnej. Przemyślane dopasowanie geometrii do narzędzi, wyznaczenie niezmiennych punktów bazowych oraz świadomość zachowania materiału zapewniają stabilność pracy maszyny przy masowym nakładzie. Spójny model CAD zdejmuje z operatora ciężar wprowadzania ręcznych poprawek. Dzięki temu realizacja przebiega płynnie, a gotowy komponent spełnia normy techniczne już przy pierwszym zejściu z taśmy.
Kategorie artykułów
Polecane artykuły

Odszkodowania za osobowe szkody: kluczowe kroki do sukcesu

Jak z jednego zgłoszenia buduje się jedno sprawdzalne pytanie do badania wariograficznego

Znaczenie kontroli szczelności w systemach klimatyzacyjnych w pojazdach
