Artykuł sponsorowany
Kiedy wiertła i osprzęt zaczynają psuć powtarzalność wiercenia w małej stolarni
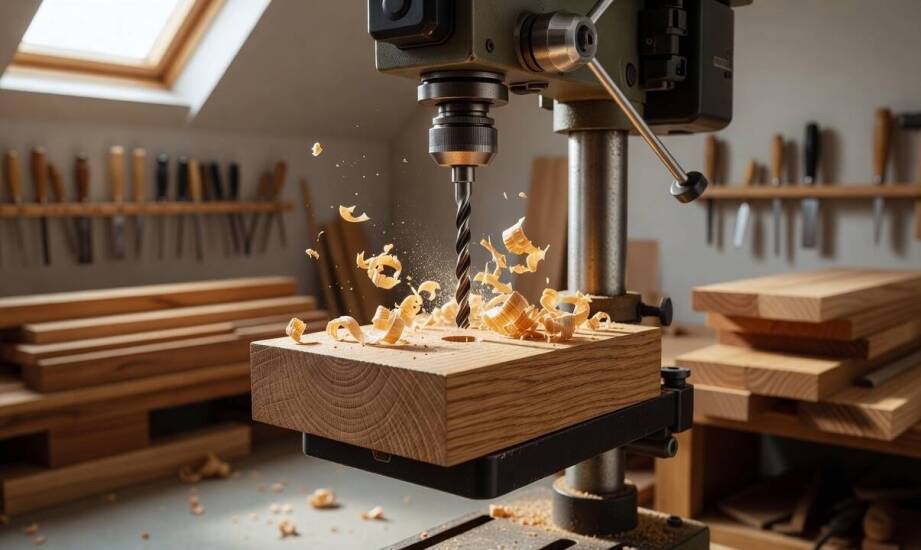
W małym zakładzie stolarskim zdarza się, że mimo poprawnego skonfigurowania maszyny i stabilnego mocowania materiału, kolejne otwory wykazują odchylenia w średnicy. Operator weryfikuje parametry urządzenia, ale problem nie znika. Źródło błędu często leży w wyeksploatowanym osprzęcie roboczym, który traci swoje pierwotne właściwości. Intensywna obróbka twardych gatunków drewna oraz gęstych płyt meblowych prowadzi do szybkiego tępienia krawędzi skrawających. Przemysłowe wiertarki do drewna wymagają perfekcyjnie przygotowanych narzędzi, aby utrzymać pożądaną precyzję przez całą zmianę roboczą. Zignorowanie stanu wrzeciona i samego wiertła szybko przekłada się na problemy montażowe.
Wpływ stępionego ostrza na jakość nawiertu
Stępione wiertło diametralnie zmienia średnicę otworu, zwiększa obciążenie wrzeciona oraz pogarsza wygląd krawędzi w płycie laminowanej. Rosnące tarcie sprawia, że wióry blokują się w spiralnych rowkach narzędzia. Wiertło zaczyna szarpać włókna drzewne, zamiast gładko je odcinać. Otwór staje się wskutek tego delikatnie owalny, a na jego zewnętrznych krawędziach pojawiają się nieestetyczne wyrwania laminatu lub forniru.
Niewłaściwy dobór geometrii roboczej do specyfiki surowca potęguje opisane uszkodzenia. Specjalistyczne wiertła do drewna typu brad-point wyróżniają się obecnością ostrej ostrogi centrującej. Ten kluczowy detal wżyna się w materiał jako pierwszy i skutecznie zapobiega ześlizgiwaniu się narzędzia z wyznaczonego punktu. Zewnętrzne krawędzie tnące nacinają obwód otworu, co gwarantuje zachowanie czystej linii. Tradycyjne wiertła uniwersalne o kącie wierzchołkowym około 118 stopni wywołują w drewnie silne przegrzewanie. Powodują one również znacznie większe wyrwania powierzchniowe oraz odchylenia osi podczas pracy seryjnej. W warsztatach produkujących meble na wymiar taka niezgodność osprzętu generuje kosztowne straty materiałowe.
Rola osprzętu prowadzącego i regularnej konserwacji
Uchwyty, tuleje prowadzące oraz mechaniczne ograniczniki głębokości bezpośrednio odpowiadają za zachowanie osiowości podczas obróbki wieloseryjnej. Precyzyjne, centryczne zamocowanie uchwytu ogranicza bicie osiowe narzędzia w trakcie wysokich obrotów. Prowadnice i hartowane szablony wymuszają z kolei stabilną prostopadłość względem płaszczyzny blatu roboczego. Sztywny układ prowadzący pozwala utrzymać identyczne parametry otworów montażowych, co warunkuje bezproblemowe składanie korpusów meblowych.
Zabiegi konserwacyjne należy wdrożyć między poszczególnymi cyklami produkcyjnymi. Mechaniczne usuwanie nawarstwionej żywicy oraz zbitego pyłu z rowków wiórowych wyraźnie obniża opór skrawania. Prawidłowe naostrzenie krawędzi roboczych przywraca narzędziu pierwotną wydajność cięcia bez zaburzania jego zewnętrznych proporcji. Bieżąca weryfikacja luzów powrotnych w uchwycie powstrzymuje powstawanie mikrowibracji. Drgania te łatwo przenoszą się na obrabiany surowiec, obniżając docelową precyzję pracy rzemieślnika.
Ekonomiczna granica wymiany osprzętu stolarskiego
Nienaturalny hałas silnika, szybkie nagrzewanie się narzędzia oraz nieregularna głębokość kolejnych nawiertów sygnalizują postępujące zużycie osprzętu. Defekty te prowadzą do powolnego rozszerzania się średnicy wierconego kanału. Koszty roboczogodzin traconych na korygowanie błędów oraz konieczność ratowania zniszczonych formatek szybko przewyższają wartość nowego wiertła. Wymiana wyeksploatowanych akcesoriów chroni warsztat przed narastającą falą odpadów. Moment takiej decyzji następuje zazwyczaj, gdy powtarzalność obróbki zauważalnie spada, a weryfikacja próbna ujawnia niedopuszczalne luzy na łączeniach kołkowych.
Firma INTERPART Aleksander Tybora zaopatruje przedsiębiorstwa stolarskie w nowe i używane maszyny do obróbki drewna. Dystrybutor z Miastka dostarcza zweryfikowane urządzenia, ułatwiając warsztatom zachowanie precyzji działania. Przedsiębiorstwo zajmuje się również kompleksowym demontażem linii produkcyjnych oraz proponuje opcje leasingowe na park maszynowy. Zastosowanie odpowiednio dobranego zaplecza technologicznego wspomaga małe i średnie zakłady w eliminowaniu błędów obróbczych.
Kategorie artykułów
Polecane artykuły

Odszkodowania za osobowe szkody: kluczowe kroki do sukcesu

Jak z jednego zgłoszenia buduje się jedno sprawdzalne pytanie do badania wariograficznego

Znaczenie kontroli szczelności w systemach klimatyzacyjnych w pojazdach
